- Pentru drone și piese inginerești
- Gata de utilizare, direct din cutie
- Material abraziv
Cand folosesti si cand nu
Parametri tehnici de printare
| Temperatură duză | 250°C |
| Temperatură platformă | 60°C |
| Viteză de printare | până la 100 mm/s |
| Ventilator | N/A |
| Duză | întărită, recomandabil de 0.6mm |
| Incintă | 40°C |
| Retracție (direct drive) | N/A |
| Uscare (dacă a absorbit umezeală) | 65°C timp de 8h |
| Cod culoare | N/A |
Compatibilitate
Filamentul este compatibil cu imprimantele BambuLab, Prusa, Anycubic, Snapmaker, Elegoo, Creality, Raise 3D, etc.
Avantaje si Proprietati tehnice
Rezultate consistente și aderență bună între straturi
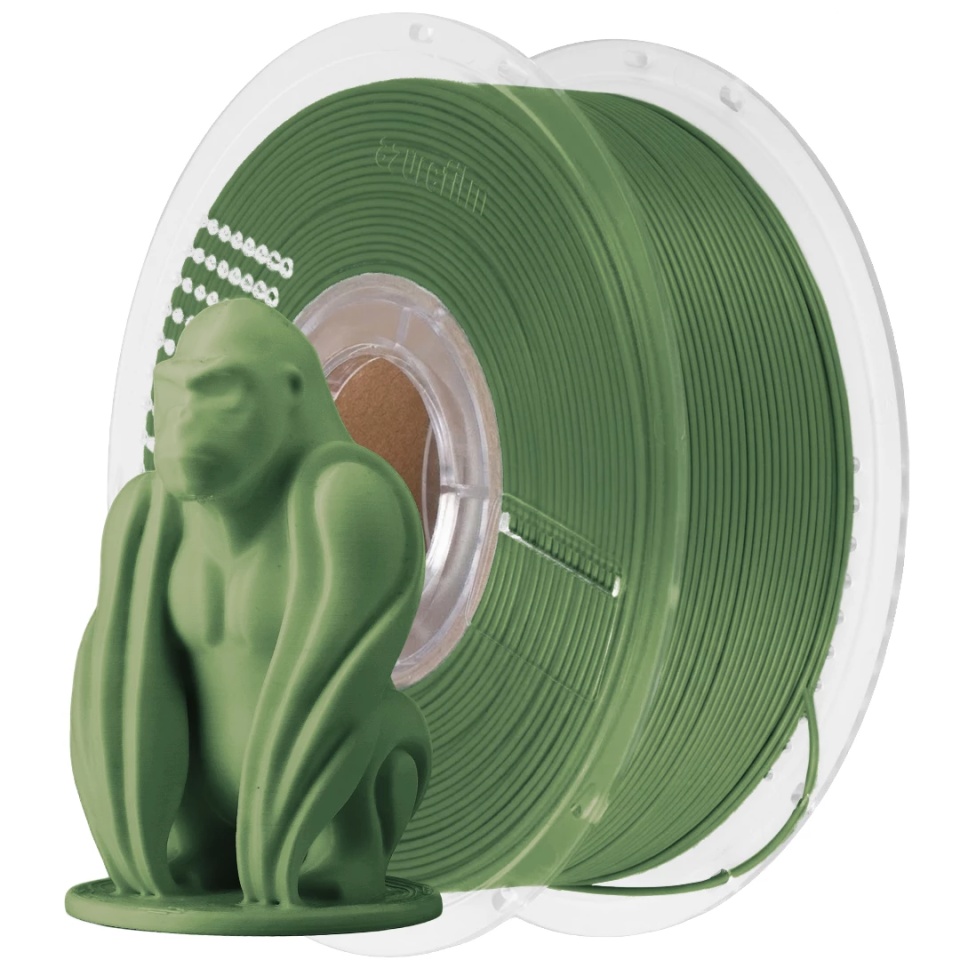
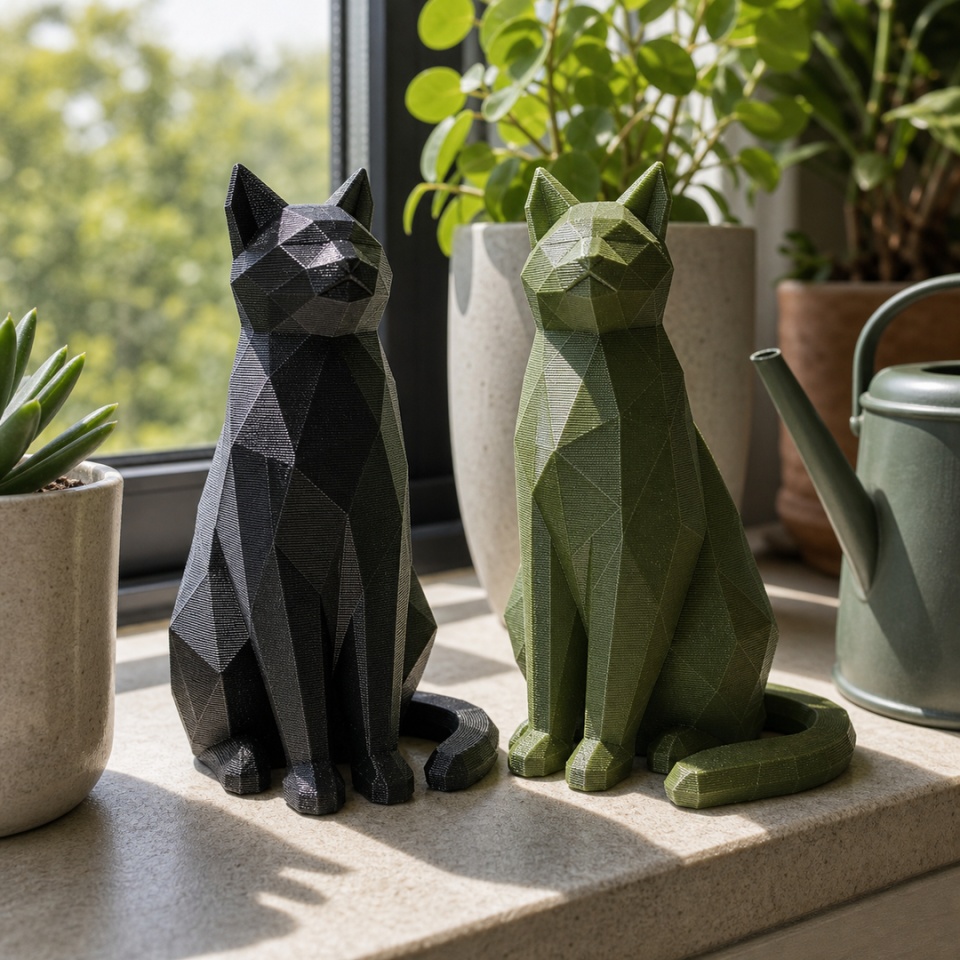
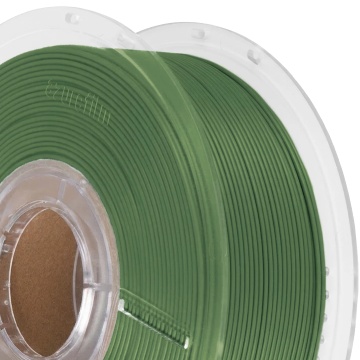
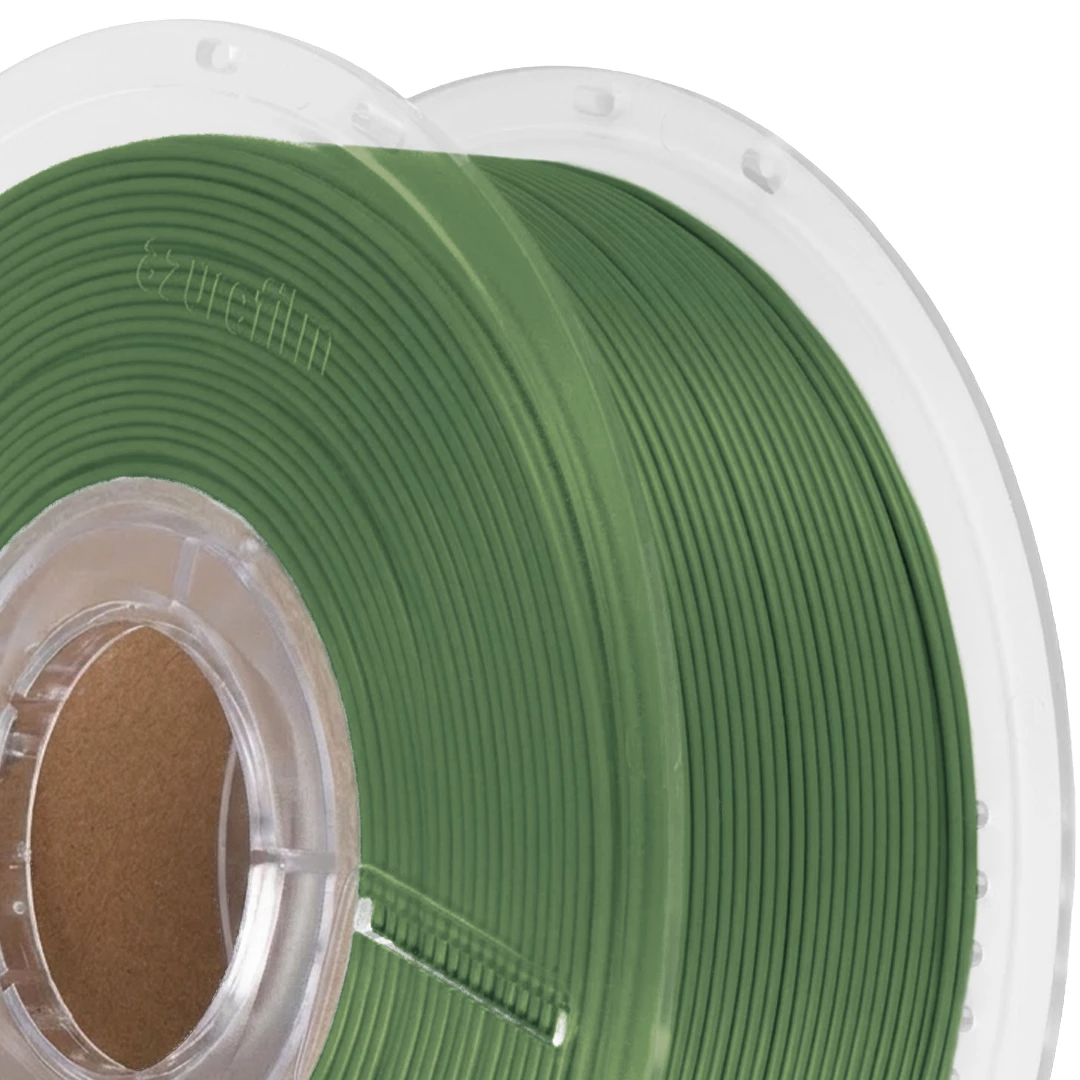
Filamentul AzureFilm PETG CF Olive Green are un aspect uniform și elegant.
Printare fără incintă, warping minim
Spre deosebire de ABS sau ASA, PETG nu necesită incintă închisă și are tendință de warping semnificativ redusă. Aceasta îl face accesibil pe orice imprimantă FDM cu bed încălzit, inclusiv modele open-frame. Aderența între straturi este excelentă, reducând riscul de delaminare pe piese cu pereți subțiri sau geometrii complexe.
Compatibilitate AMS și sisteme multi-material
Materialul este abraziv, nu recomandăm utilizarea în sisteme AMS (Bambu Lab) și MMU (Prusa).
Format ușor de utilizat
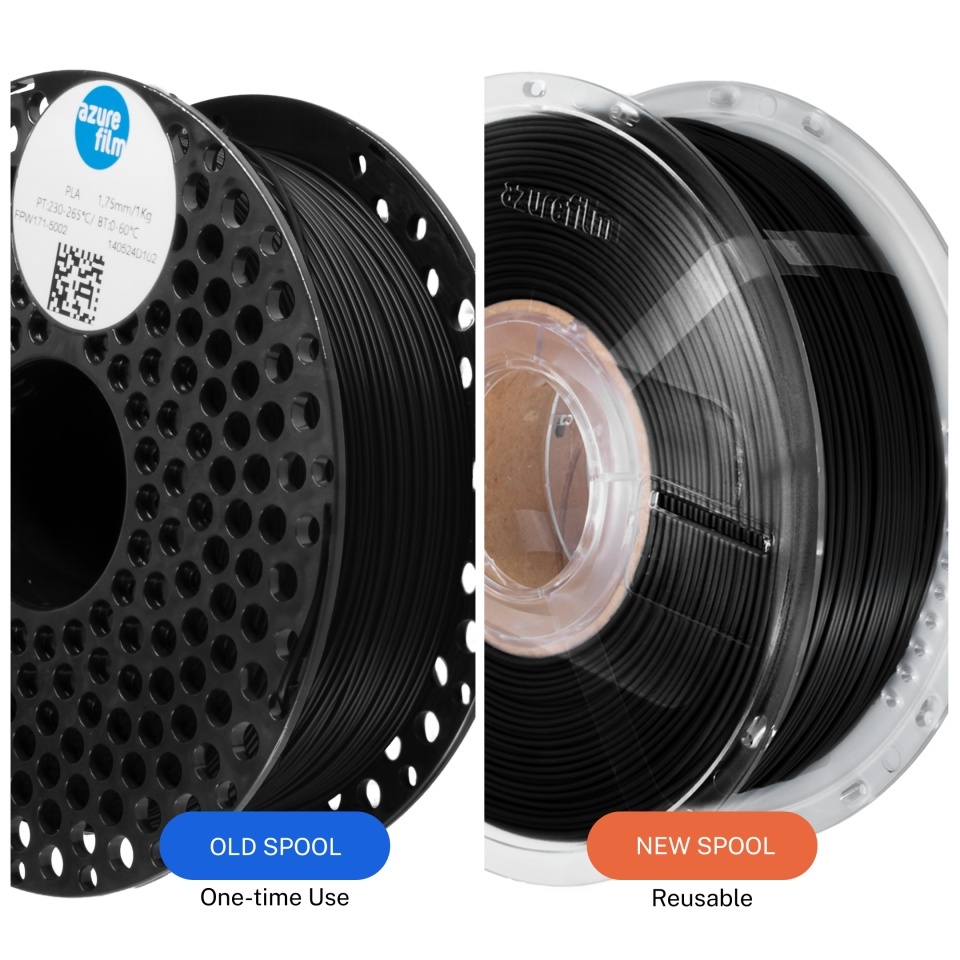
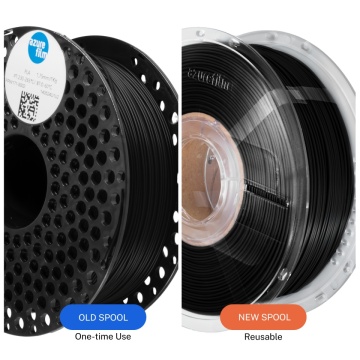
Cu rolă de plastic proprie, se printează foarte ușor. Vine pe rolă de plastic proprie și se încarcă rapid în imprimantă. Rola poate fi transparentă sau neagră, în funcție de lotul AzureFilm. Calitatea filamentului este aceeași. Filamentul este livrat vidat cu desicant inclus, poate fi utilizat direct din ambalaj în condiții normale de umiditate.
| Proprietate | Valoare | Metodă de testare |
|---|---|---|
| Densitate | 1.29 g/cm3 | ASTM D-792 |
| Rezistență la tracțiune | 51 MPa | ISO 527-2 |
| Modul de elasticitate | 2980 MPa | ISO 527-2 |
| Alungire la rupere | 29% | ISO 527-2 |
| Rezistență la încovoiere | 68 MPa | ISO 178 |
| Rezistență termică | 73°C | - |
| Toleranță diametru | ±0.02 mm | - |
| Lungime filament / rolă 1kg | ~335m | - |
| Temperatură de deformare termică (HDT) | 73°C | ISO 75 |
Valorile de mai sus sunt obținute din specimene printate conform metodologiei AzureFilm. Valorile reale pot varia în funcție de setările imprimantei, condițiile de printare și geometria piesei.
Aplicatii
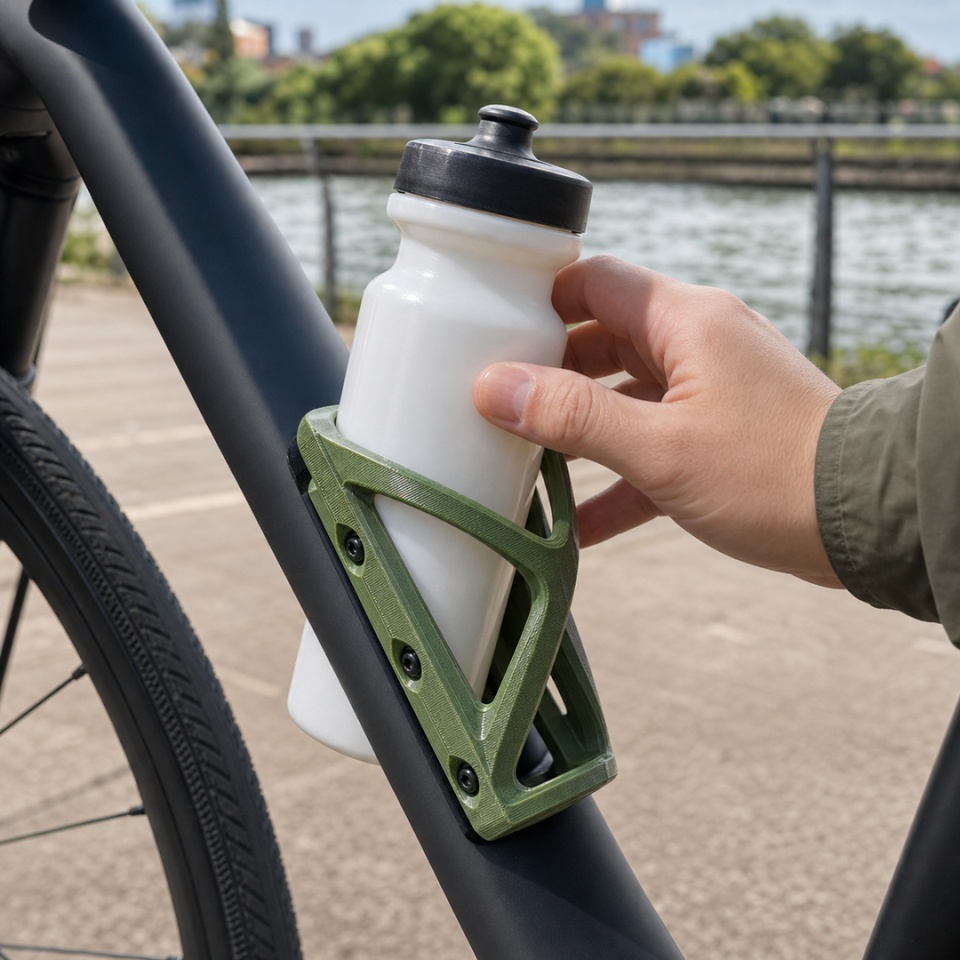
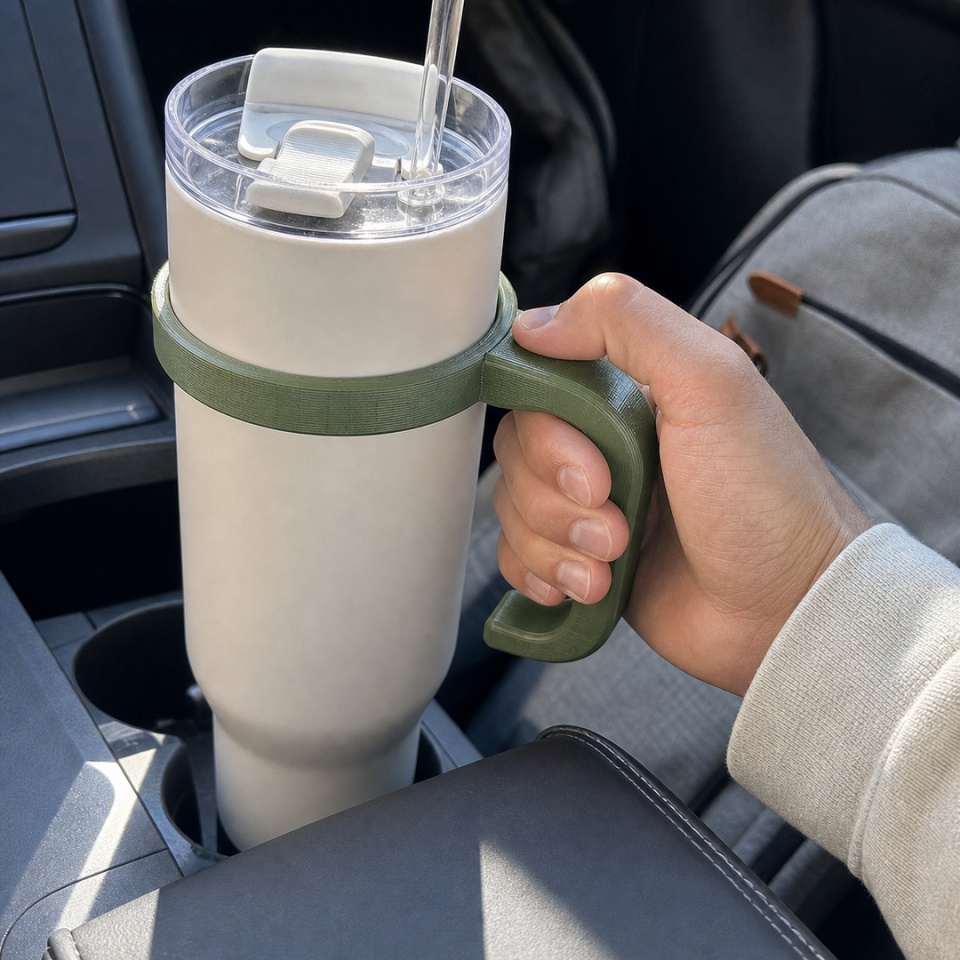
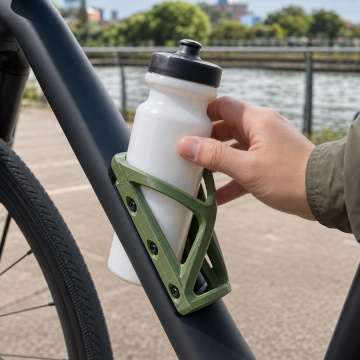
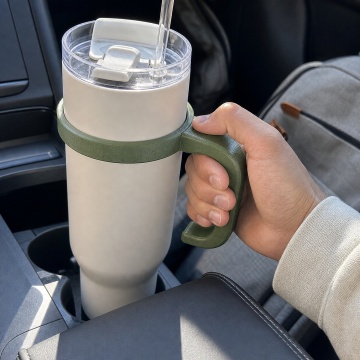
- Suporturi și accesorii funcționale - Suporturi, suporturi, piese de mașini, scule de atelier, dispozitive de fixare și componente practice pentru utilizare finală
- Piese pentru drone, RC și tehnice - Rame pentru drone, accesorii RC, piese structurale ușoare și piese care necesită rigiditate suplimentară
- Aplicații exterioare și rezistente la substanțe chimice - Componente exterioare, accesorii rezistente la substanțe chimice, accesorii auto, ferite de căldură intensă
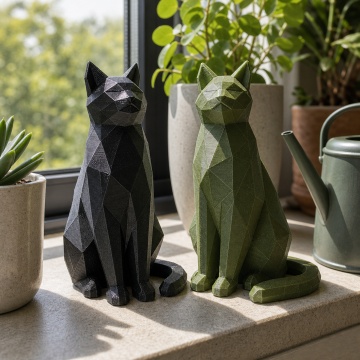
- Prototipuri profesionale - Mostre de produse, prototipuri inginerești, piese de testare și modele cu un finisaj tehnic mat curat
De ce Verde pentru piesele tale: Verde mediu, cu tentă rece — potrivit pentru piese tehnice.
Nu este recomandat pentru: piese expuse direct la UV sau în exterior fără tratament (alege ASA), temperaturi de operare peste 80°C (alege PC sau ABS), aplicații cu contact alimentar direct. Pentru mai multe detalii despre acest material poți consulta articolul PETG - Tot ce trebuie să știți: proprietăți, aplicații, avantaje și limite
Depozitare si manipulare
Depozitați filamentul în pungă vidată cu desicant între sesiunile de printare. PETG este higroscopic, absoarbe umiditatea atmosferică în timp. Un filament umed produce pocnituri audibile la extrudare, bule pe suprafața printului și reducerea rezistenței mecanice a piesei finite. Dacă observați aceste semne, uscați la 65°C timp de 8 ore înainte de utilizare. Depozitarea la umiditate relativă sub 50% prelungește semnificativ durata de utilizare fără uscare.
Dacă filamentul a absorbit umiditate, vă recomandăm să îl uscați fie într-un uscător de filamente, precum Polydryer de la Polymaker sau cu soluții DIY.
Post-procesare
Ai nevoie să lipești printuri 3D? - Descoperă adezivi specializați pentru printare 3D
Vrei să obții un finisaj perfect? - Găsește produse și sfaturi utile pentru post-procesarea printurilor
Resurse utile
Ghid de depanare: Soluții pentru încurcături de filament
Ghidul nostru detaliat despre aderența la platformă
Sisteme de uscare și depozitare filament disponibile în magazin
Ghid complet: cum printezi cu succes cu PETG
Intrebări frecvente
Am nevoie de pat încălzit?
Da, recomandat la 60°C. Fără bed încălzit, primul strat poate să nu adere bine, mai ales la piese cu amprentă mare pe platformă. Dacă imprimanta dvs. nu are bed încălzit, PLA este o alternativă mai potrivită.
Am nevoie de incintă închisă?
Pentru PETG-CF este recomandată o temperatură de 40°C. Răcirea moderată este suficientă pentru rezultate bune.
Ce masterspool folosesc?
Nu este necesar masterspool, filamentul este montat pe rolă.
Pe ce tip de rolă primesc filamentul?
AzureFilm livrează filamentul pe două tipuri de rolă, în funcție de lotul de producție: rolă transparentă, formată din două jumătăți care pot fi refolosite ca masterspool, sau rolă neagră, care nu se demontează. Tipul rolei este stabilit de producător. Nu poate fi ales la comandă și nu îl putem garanta, pentru că primim stocul exact așa cum e ambalat în fabrică. Filamentul este același în ambele cazuri: aceeași rețetă, aceeași toleranță de diametru (±0,02 mm) și aceiași parametri de printare. Tipul rolei nu influențează calitatea printului. Dacă vrei o rolă refolosibilă sigură, alege varianta ReFill împreună cu un masterspool.
Este compatibil cu AMS-ul de la Bambu Lab?
Da, formatul de rolă este proiectat explicit pentru AMS. Dar, datorită abrazivității, nu recomandăm utilizarea în AMS.
Trebuie uscat înainte de utilizare?
Dacă ambalajul vid este intact la primire: nu obligatoriu. Dacă a stat deschis sau ambalajul este compromis: da, 65°C / 8 ore. Semne că filamentul a absorbit umiditate: pocnituri în extrudere, bule sau asperități pe suprafața printului.
PETG CF diferă chimic față de PETG Hyper Speed AzureFilm?
Da, PETG CF conține fibră de carbon, în vreme ce PETG Hyper Speed este formulat și validat extensiv pentru viteze ridicate.
De ce se formează fire subțiri între piese (stringing)?
PETG are tendință mai mare de stringing față de PLA. Soluții: creșteți retracția, reduceți temperatura cu 5°C.
Merită PETG CF față de PLA dacă printez doar decorațiuni?
Dacă piesele nu sunt expuse la temperaturi peste 60°C sau solicitări mecanice, PLA este suficient și ceva mai ușor de printat. PETG CF este alegerea corectă când ai nevoie de rezistență termică sau mecanică superioară și rigiditate, sau când piesele sunt atinse frecvent și riscă să se zgârie sau să se deformeze ușor.
Disclaimer
Valorile tehnice sunt preluate din fișa tehnică oficială AzureFilm PETG Hyper Speed și sunt destinate comparației și orientării. Performanța reală a pieselor printate depinde de configurația imprimantei, setările de printare și condițiile de mediu. Consultați întotdeauna documentația oficială AzureFilm pentru date complete și actualizate. Descriere realizată de echipa Filamente3D.ro pe baza testelor proprii de printare și a fișei tehnice a producătorului AzureFilm. Filamente3D.ro este certificat ISO 9001 și ISO 14001, activ din 2017.
Fise tehnice
Ce spun clientii
Scrie-ti parerea si castiga puncte de loialitate in valoare de 5,00 RON.